কেন ভালভ নির্বাচন পণ্য কর্মক্ষমতা নির্ধারণ করে
আ এরোসল ভালভ এটি একটি চাপযুক্ত প্যাকেজের ক্ষুদ্রতম উপাদানগুলির মধ্যে একটি, তবুও এটি প্রায় প্রতিটি পরিমাপযোগ্য ফলাফলকে নিয়ন্ত্রণ করে যা একজন ফর্মুলেটর বা ব্র্যান্ড মালিকের যত্ন নেয়: স্প্রে প্যাটার্ন, বিতরণের হার, কণার আকার এবং প্রথম অ্যাকচুয়েশন থেকে শেষ পর্যন্ত আউটপুটের সামঞ্জস্য। একটি অসামঞ্জস্যপূর্ণ ভালভ একটি ভাল-উন্নত সূত্রকে একটি অসঙ্গতিপূর্ণ, অপচয়কারী বা এমনকি অনিরাপদ পণ্যে পরিণত করতে পারে। সঠিকভাবে নির্বাচন করা হাতে যা আছে তা বাছাই করার বিষয় নয়; এটির জন্য নির্দিষ্ট সান্দ্রতা, প্রোপেলান্ট অনুপাত এবং পণ্যের ডেলিভারি লক্ষ্যের সাথে মিলিত অরিফিস জ্যামিতি, স্টেম ডিজাইন, স্প্রিং টেনশন এবং হাউজিং উপাদান প্রয়োজন।
এই গাইডটি একটি স্ট্যান্ডার্ড ভালভের যান্ত্রিক শারীরস্থানের মধ্য দিয়ে চলে, দুটি প্রভাবশালী মাউন্টিং ফর্ম্যাটের তুলনা করে, পরিমাণগত প্রবাহের আচরণকে ভেঙে দেয় এবং বাস্তব ফর্মুলেশন ভেরিয়েবলের উপর ভিত্তি করে স্টেম এবং অরিফিস পছন্দগুলিকে সংকুচিত করার জন্য একটি বাস্তব কাঠামো প্রদান করে।
আatomy of a Standard Valve Assembly
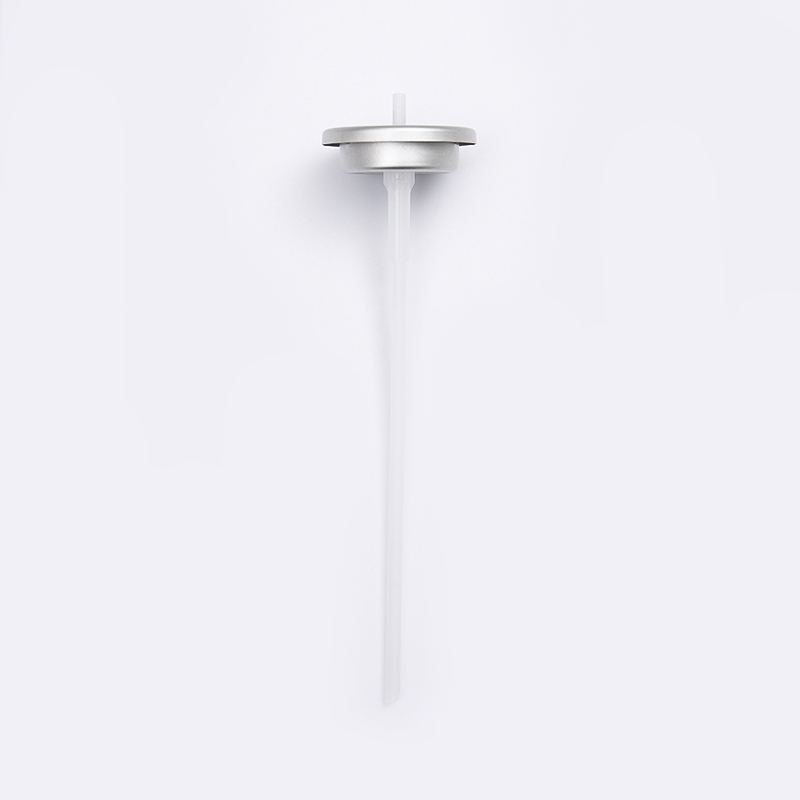
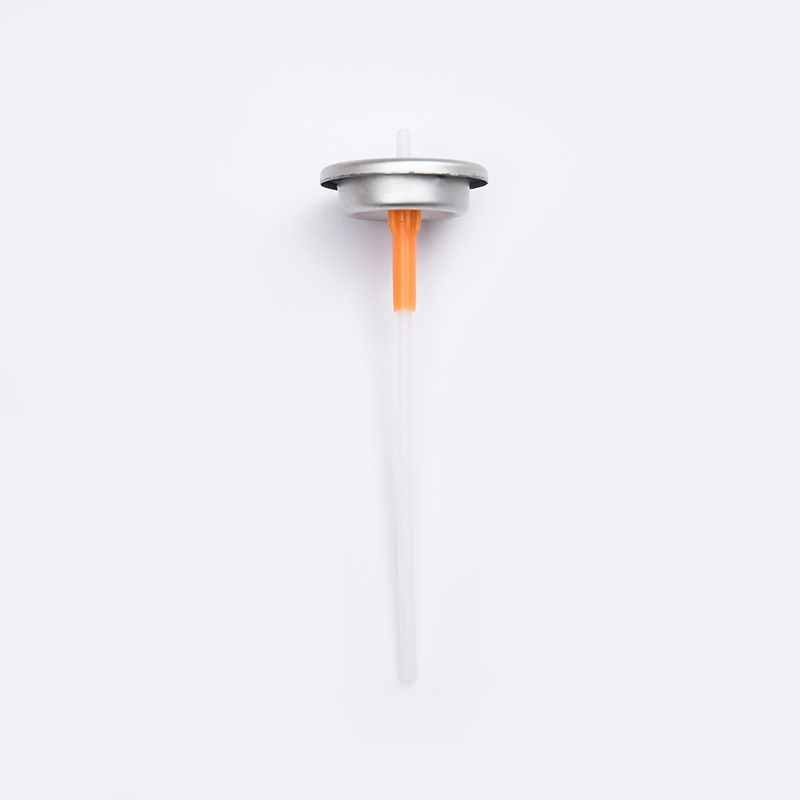
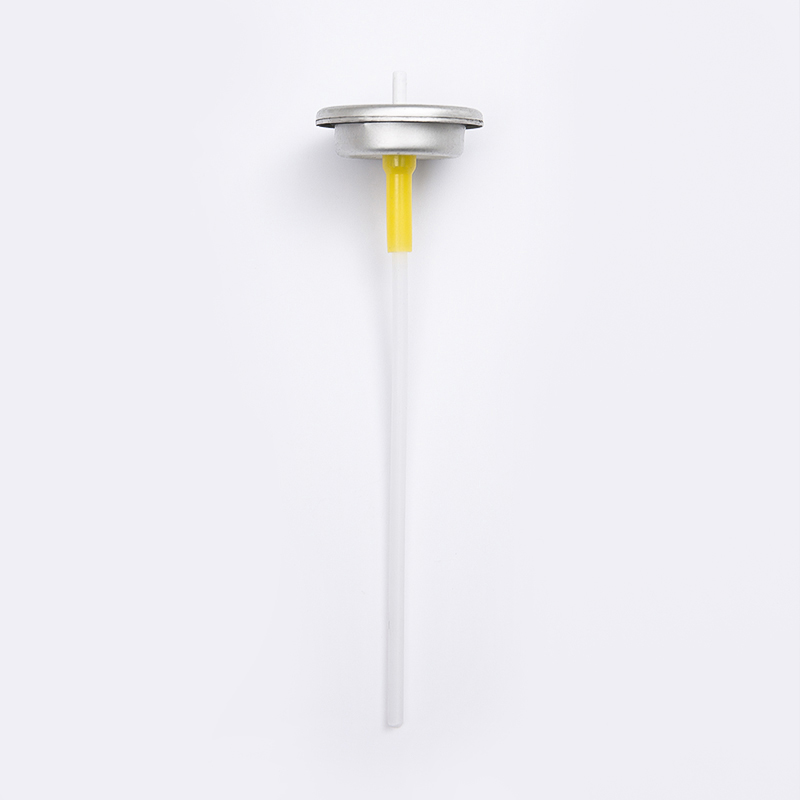
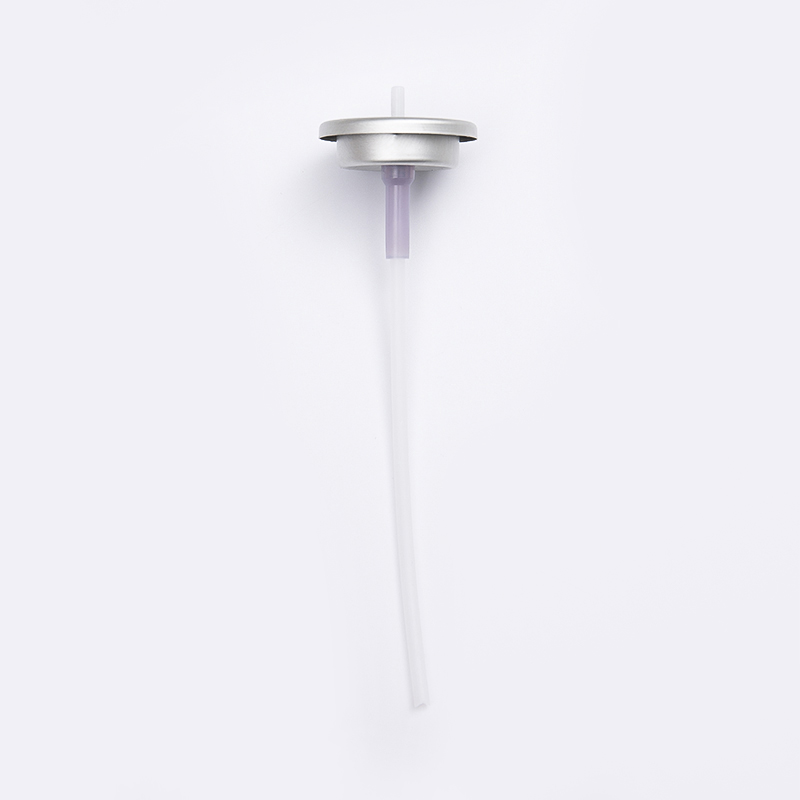
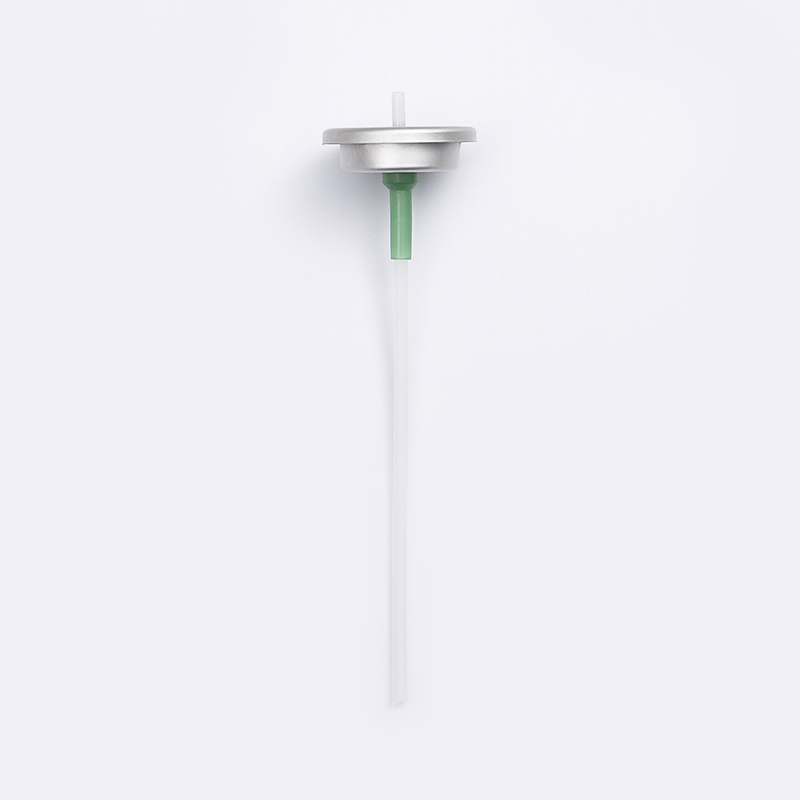
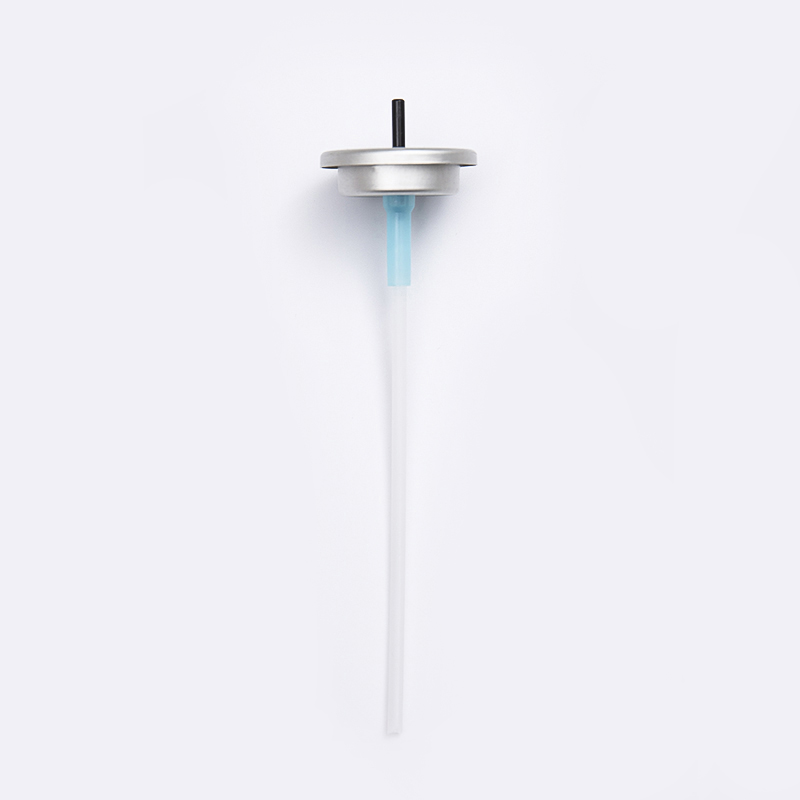
প্রতিটি কার্যকরী ভালভ এরোসল সিস্টেম, মাউন্টিং শৈলী নির্বিশেষে, অভ্যন্তরীণ অংশগুলির একটি সাধারণ সেট ভাগ করে। প্রতিটি টুকরো পারফরম্যান্সে কীভাবে অবদান রাখে তা বোঝা একটি প্রযুক্তিগত ডেটা শীটকে ব্যাখ্যা করা আরও সহজ করে তোলে।
| কম্পোনেন্ট | ফাংশন | সাধারণ উপকরণ |
|---|---|---|
| মাউন্টিং কাপ | সীল ভালভ করতে পারেন, খাঁজকাটা পৃষ্ঠ প্রদান করে | টিনপ্লেট, অ্যালুমিনিয়াম |
| কান্ড | পণ্যটিকে অ্যাকচুয়েটরে নির্দেশ করে, প্রবাহের পথ খোলে/বন্ধ করে | নাইলন, অ্যাসিটাল, স্টেইনলেস স্টীল |
| হাউজিং | বসন্ত এবং স্টেম ধারণ করে, মিটার গ্রহণ | নাইলন, polyacetal, polypropylene |
| বসন্ত | বদ্ধ অবস্থানে স্টেম ফিরিয়ে দেয় | স্টেইনলেস স্টীল তার |
| gaskets | স্টেম এবং কাপে ফুটো প্রতিরোধ করুন | বুনা-এন, ইপিডিএম, থার্মোপ্লাস্টিক ইলাস্টোমার |
| ডিপ টিউব | ক্যানের গোড়া থেকে ভালভ পর্যন্ত তরল আঁকে | পলিথিন, পলিপ্রোপিলিন |
এক ইঞ্চি ভালভ নির্বাচন বনাম 20 মিমি ভালভ সিস্টেম
শিল্পের দুটি প্রভাবশালী মাউন্টিং ফরম্যাট হল এক ইঞ্চি (25.4 মিমি) কাপ, যা প্রায় একচেটিয়াভাবে উত্তর আমেরিকায় ব্যবহৃত হয় এবং 20 মিমি কাপ, যা ইউরোপ, এশিয়া এবং ল্যাটিন আমেরিকার বেশিরভাগ জুড়ে বিশ্বব্যাপী মান। পার্থক্যটি গুরুত্বপূর্ণ কারণ টুলিং, ক্রিমিং সরঞ্জাম এবং প্রতিস্থাপন উপাদানগুলি বিন্যাসের মধ্যে বিনিময়যোগ্য নয়।
| বৈশিষ্ট্য | এক ইঞ্চি ভালভ | 20 মিমি ভালভ |
|---|---|---|
| প্রাথমিক অঞ্চল | উত্তর আমেরিকা | ইউরোপ, এশিয়া, ল্যাটিন আমেরিকা |
| কাপ ব্যাস | 25.4 মিমি নামমাত্র | 20 মিমি নামমাত্র |
| সামঞ্জস্য করতে পারেন | মার্কিন-প্রমিত পুঁতিযুক্ত ক্যান | বিশ্বমানের পুঁতিযুক্ত ক্যান |
| সাধারণ অ্যাপ্লিকেশন | গৃহস্থালী, ব্যক্তিগত যত্ন, স্বয়ংচালিত | ব্যক্তিগত যত্ন, খাদ্য যোগাযোগ, প্রযুক্তিগত স্প্রে |
| ক্রিম্প টুলিং | মার্কিন বিন্যাস মাথা crimping | মেট্রিক মাথা crimping |
ভুল কাপ ব্যাস নির্বাচন করা প্রাথমিক পর্যায়ের অ্যারোসল বিকাশের সবচেয়ে সাধারণ এবং ব্যয়বহুল ত্রুটিগুলির মধ্যে একটি, কারণ এটি একটি সাধারণ উপাদান অদলবদল করার পরিবর্তে ফিলিং সরঞ্জামগুলির একটি সম্পূর্ণ পুনরায় টুলকে জোর করে।
পরিমাণগত ভালভ প্রবাহ হার: সংখ্যার মানে কি
প্রবাহের হার সাধারণত একটি রেফারেন্স প্রপেলান্ট এবং চাপ ব্যবহার করে প্রমিত পরীক্ষার শর্তে গ্রাম প্রতি সেকেন্ডে প্রকাশ করা হয়। এই সংখ্যাটি বাষ্পের ট্যাপ, হাউজিং ওরিফিস, স্টেম অরিফিস এবং অ্যাকচুয়েটর ইনসার্টের দ্বারা সৃষ্ট সম্মিলিত সীমাবদ্ধতাকে প্রতিফলিত করে, বিচ্ছিন্নভাবে কোনো একক উপাদান নয়।
এই ব্যান্ডগুলি নির্দেশিকা, নির্দিষ্ট নিয়ম নয়। একটি উচ্চ-সান্দ্রতা জেল ফর্মুলেশনের জন্য একটি বিস্তৃত স্টেম ছিদ্রের প্রয়োজন হতে পারে এমনকি একটি ব্যক্তিগত যত্ন প্রয়োগের ক্ষেত্রেও বিশেষভাবে আটকে যাওয়া এড়াতে, যখন কম-সান্দ্রতা দ্রাবক-ভিত্তিক পণ্যের অতিরিক্ত ডেলিভারি এবং ড্রিপ প্রতিরোধ করার জন্য একটি সংকীর্ণ সীমাবদ্ধতার প্রয়োজন হতে পারে। ছিদ্রের আকার, প্রপেলান্টের ধরন এবং অভ্যন্তরীণ চাপের মধ্যে সম্পর্ক রৈখিক নয়, এই কারণেই ভলিউম উৎপাদনের প্রতিশ্রুতি দেওয়ার আগে প্রকৃত ফর্মুলেশনের সাথে বেঞ্চ পরীক্ষা করার পরামর্শ দেওয়া হয়।
20mm ভালভ জন্য প্রযুক্তিগত পরামিতি
20 মিমি ফরম্যাটের মধ্যেই, বেশ কয়েকটি উপ-প্যারামিটার একটি ভালভকে অন্যটি থেকে আলাদা করে। এইগুলি সাধারণত একটি ডেটা শীট বা ক্রয় অর্ডারে অনুরোধ করা স্পেসিফিকেশন।
- বাষ্প কলের আকার : কণার আকার এবং ফেনার গঠনকে সরাসরি প্রভাবিত করে, স্রাব স্রোতে কতটা প্রপেলান্ট বাষ্প মিশ্রিত হয় তা নিয়ন্ত্রণ করে।
- হাউজিং orifice diameter : ডিপ টিউব থেকে মিটারিং চেম্বারে সর্বাধিক গ্রহণের হার সেট করে।
- কান্ড orifice diameter : অ্যাকচুয়েটরের আগে চূড়ান্ত সীমাবদ্ধতা, সর্বাধিক সরাসরি সামগ্রিক প্রবাহ হারের সাথে আবদ্ধ।
- বাষ্প কলের সংখ্যা : একক বা দ্বৈত ট্যাপ কনফিগারেশন, স্রাবের বিন্দুতে প্রোপেল্যান্ট-টু-পণ্য অনুপাতকে সূক্ষ্ম-সুর করতে ব্যবহৃত হয়।
- ডিপ টিউব দৈর্ঘ্য এবং ভিতরের ব্যাস : কম ভরাট স্তরে অনাহার এড়াতে ক্যান উচ্চতা এবং পণ্যের সান্দ্রতার সাথে মিলে যায়।
- গ্যাসকেট যৌগ : গঠনের সাথে রাসায়নিক সামঞ্জস্যের জন্য নির্বাচিত, বিশেষ করে উচ্চ-অ্যালকোহল বা দ্রাবক-ভারী পণ্যের জন্য।
| প্যারামিটার | সাধারণ পরিসর | প্রাথমিক প্রভাব |
|---|---|---|
| বাষ্প ট্যাপ ব্যাস | 0.020 থেকে 0.040 ইঞ্চি | স্প্রে সূক্ষ্মতা, ফেনা ঘনত্ব |
| হাউজিং Orifice | 0.070 থেকে 0.150 ইঞ্চি | সর্বাধিক গ্রহণের পরিমাণ |
| কান্ড Orifice | 0.013 থেকে 0.030 ইঞ্চি | সামগ্রিক স্রাব হার |
| ডিপ টিউব ID | 0.110 থেকে 0.160 ইঞ্চি | সান্দ্র পণ্য প্রতিরোধের |
Aerosols জন্য ডান ভালভ স্টেম নির্বাচন
স্টেম হল অ্যাকচুয়েটর সামঞ্জস্য এবং স্রাব সামঞ্জস্যের জন্য সবচেয়ে সরাসরি দায়ী উপাদান, তাই এটি নির্বাচনের সময় বিশেষ মনোযোগের দাবি রাখে।
- সান্দ্রতা সঙ্গে মিল : মোটা ফর্মুলেশনের জন্য একটি আনুপাতিকভাবে বড় স্টেম ছিদ্রের প্রয়োজন হয় যাতে অসামঞ্জস্যপূর্ণ বা স্পটারিং স্রাব না হয়।
- অ্যাকচুয়েটর ফিট নিশ্চিত করুন : স্টেমের বাইরের ব্যাস এবং কাঁধের নকশা অবশ্যই অ্যাকচুয়েটরের অভ্যন্তরীণ বোরের সাথে হুবহু মিলে যেতে হবে, নতুবা ফুটো এবং নড়বড়ে হবে।
- রাসায়নিক সামঞ্জস্য পরীক্ষা করুন : দ্রাবক-ভারী বা উচ্চ-অ্যালকোহল সূত্রগুলি নির্দিষ্ট প্লাস্টিককে শেল্ফ লাইফের উপর স্ফীত বা অবনমিত করতে পারে, তাই বস্তুগত পছন্দকে প্রকৃত সূত্রের বিপরীতে যাচাই করা উচিত, জেনেরিক রেফারেন্স নয়।
- কাত বনাম উল্লম্ব অ্যাকচুয়েশন বিবেচনা করুন : কিছু স্টেম ডিজাইন বিশেষভাবে টিল্ট-অ্যাকশন ডিসপেনসিংয়ের জন্য তৈরি করা হয়, অন্যগুলি শুধুমাত্র সোজা উল্লম্ব অ্যাকচুয়েশনের জন্য অপ্টিমাইজ করা হয়।
- বসন্ত শক্তি জন্য অ্যাকাউন্ট : একটি ভারী স্প্রিং একটি দৃঢ়, আরও নিয়ন্ত্রিত অ্যাকচুয়েশন অনুভূতি দেয় তবে আরও আঙুলের চাপ প্রয়োজন, যা অ্যাক্সেসযোগ্যতা এবং ব্যবহারকারীর অভিজ্ঞতার জন্য গুরুত্বপূর্ণ।
একটি জন্য ভালভ এরোসল অবিচ্ছিন্ন বা উচ্চ-ফ্রিকোয়েন্সি ব্যবহারের জন্য উদ্দিষ্ট সমাবেশ, স্টেম পরিধান প্রতিরোধ প্রাথমিক প্রবাহ হারের মতোই গুরুত্বপূর্ণ হয়ে ওঠে, যেহেতু বারবার অ্যাকচুয়েশন চক্র নিম্ন-গ্রেডের প্লাস্টিকের ছিদ্রকে ধীরে ধীরে বড় করতে পারে এবং ক্যানের জীবনের উপর স্প্রে প্যাটার্ন পরিবর্তন করতে পারে।
প্রণয়ন এবং ডেলিভারি লক্ষ্যের সাথে মানানসই ভালভ ডিজাইন
প্রথমে একটি ভালভ নির্বাচন এবং এর চারপাশে সূত্র সামঞ্জস্য করার পরিবর্তে, আরও নির্ভরযোগ্য ওয়ার্কফ্লো ডেলিভারি লক্ষ্য দিয়ে শুরু হয় এবং কম্পোনেন্ট স্পেসিফিকেশনে পিছনে কাজ করে।
কম-সান্দ্রতা, অ্যালকোহল-ভিত্তিক পণ্যগুলি সাধারণত সরু কাণ্ডের ছিদ্র এবং একক বাষ্পের ট্যাপের সাথে ভালভাবে যুক্ত থাকে, যা একটি সূক্ষ্ম, শুষ্ক কুয়াশা তৈরি করে। জল-ভিত্তিক লোশন এবং ক্রিমগুলি সাধারণত অনাহার রোধ করার জন্য বিস্তৃত ছিদ্র এবং বৃহত্তর আবাসন গ্রহণের প্রয়োজন, যেহেতু ঘন পণ্যটি ডিপ টিউবের মাধ্যমে প্রবাহকে প্রতিরোধ করে। ফোমিং পণ্যগুলি বাষ্প ট্যাপ কনফিগারেশনের উপর খুব বেশি নির্ভর করে এবং স্রাবের আগে প্রপেলান্টকে আরও পুঙ্খানুপুঙ্খভাবে মিশ্রিত করতে ডুয়াল-ট্যাপ হাউজিং ব্যবহার করে। স্থগিত কণা সহ পণ্যগুলি, যেমন নির্দিষ্ট ক্লিনিং স্প্রে, ক্যানের শেল্ফ লাইফ আটকানো এড়াতে পুরো ভালভ জুড়ে বড় অভ্যন্তরীণ ক্লিয়ারেন্স প্রয়োজন।
সাধারণ ব্যর্থতার মোড এবং কীভাবে পরীক্ষা তাদের প্রতিরোধ করে
অ্যারোসল পণ্য সম্পর্কে বেশিরভাগ ক্ষেত্রের অভিযোগগুলি অল্প সংখ্যক ভালভ-সম্পর্কিত মূল কারণগুলির মধ্যে একটিকে চিহ্নিত করে। ডেভেলপমেন্ট টেস্টিংয়ের সময় প্রাথমিকভাবে এইগুলি সনাক্ত করা ব্যয়বহুল রিকল বা পরে সংস্কার করা এড়িয়ে যায়।
| উপসর্গ | সম্ভবত কারণ | সাধারণ ফিক্স |
|---|---|---|
| দুর্বল বা অসামঞ্জস্যপূর্ণ স্প্রে | সান্দ্রতার জন্য ছোট আকারের স্টেম ছিদ্র | স্টেম ছিদ্র ব্যাস বৃদ্ধি |
| ব্যবহারের পরে অত্যধিক ড্রিপিং | বড় আকারের ছিদ্র বা জীর্ণ স্টেম সিল | ছিদ্রের আকার হ্রাস করুন, গ্যাসকেট আপগ্রেড করুন |
| পণ্য খালি কাছাকাছি স্রাব না | ডিপ টিউব খুব দীর্ঘ বা খুব অনমনীয় | ডিপ টিউবের দৈর্ঘ্য ছোট বা সামঞ্জস্য করুন |
| স্টেমের চারপাশে ফুটো | বেমানান গ্যাসকেট উপাদান | রাসায়নিকভাবে প্রতিরোধী যৌগ স্যুইচ করুন |
| স্পুটারিং, অসম স্প্রে প্যাটার্ন | বাষ্প কলের আকারd incorrectly for propellant ratio | বাষ্প ট্যাপের ব্যাস বা গণনা সামঞ্জস্য করুন |
স্ট্যান্ডার্ড ভ্যালিডেশনের মধ্যে পূর্ণ প্রত্যাশিত শেলফ লাইফ জুড়ে অ্যাকচুয়েশন সাইকেল টেস্টিং, চাপের মধ্যে ড্রপ টেস্টিং এবং সম্পূর্ণ এবং প্রায়-খালি ফিল উভয় স্তরে ডেলিভারি রেট টেস্টিং অন্তর্ভুক্ত করা উচিত, যেহেতু ক্যানের জীবনের শেষের দিকে অভ্যন্তরীণ চাপ কমে যাওয়ার কারণে প্রবাহের বৈশিষ্ট্যগুলি অর্থপূর্ণভাবে স্থানান্তরিত হতে পারে।
ব্যবহারিক নির্বাচন চেকলিস্ট
একটি ভালভ স্পেসিফিকেশন চূড়ান্ত করার আগে, প্রকৃত ফর্মুলেশন এবং প্যাকেজিং লাইনের বিপরীতে নিম্নলিখিত পয়েন্টগুলি নিশ্চিত করুন।
- কাপের ব্যাস ক্যান ফরম্যাট এবং আঞ্চলিক ফিলিং ইকুইপমেন্টের সাথে মেলে।
- স্টেম ওরিফিস এবং হাউজিং অরিফিস প্রকৃত সূত্রের সান্দ্রতার বিরুদ্ধে যাচাই করা হয়, জেনেরিক রেফারেন্স পণ্য নয়।
- সূত্রের সাথে দীর্ঘমেয়াদী রাসায়নিক সামঞ্জস্যের জন্য গ্যাসকেট উপাদান পরীক্ষা করা হয়েছে।
- সূক্ষ্ম কুয়াশা, ফেনা বা স্রোত যাই হোক না কেন, বাষ্প ট্যাপ কনফিগারেশন উদ্দেশ্যযুক্ত স্প্রে অক্ষরের সাথে মেলে।
- ডিপ টিউবের দৈর্ঘ্য ক্যানের উচ্চতা এবং প্রত্যাশিত ফিল ভলিউমের জন্য সঠিক।
- ফ্লো রেট সম্পূর্ণ এবং কাছাকাছি-খালি ভরাট উভয় অবস্থায় বেঞ্চ পরীক্ষা করা হয়েছে।
- অ্যাকচুয়েটর বোর এবং স্টেমের বাইরের ব্যাস একটি সুনির্দিষ্ট যান্ত্রিক মিল বলে নিশ্চিত করা হয়েছে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: এক ইঞ্চি ভালভ এবং 20 মিমি ভালভের মধ্যে পার্থক্য কী?
পার্থক্য প্রাথমিকভাবে কাপ ব্যাস এবং আঞ্চলিক মান. এক ইঞ্চি ভালভ একটি 25.4 মিমি কাপ ব্যবহার করে উত্তর আমেরিকায় সাধারণ, যখন 20 মিমি ভালভ একটি ছোট মেট্রিক কাপ ব্যবহার করে যা বিশ্বের বেশিরভাগ অন্যান্য বাজারের মান। ক্রিম্পিং টুলিংয়ের সাথে মিল না করে দুটি বিনিময়যোগ্য নয়।
প্রশ্ন 2: অ্যারোসল স্প্রে ভালভ প্রবাহের হার আসলে কীভাবে পরিমাপ করা হয়?
প্রবাহের হার একটি রেফারেন্স প্রপেলান্ট এবং চাপ ব্যবহার করে একটি প্রমিত পরীক্ষার অধীনে প্রতি সেকেন্ডে নিঃসৃত গ্রামগুলিতে পরিমাপ করা হয়। এটি বাষ্পের ট্যাপ, হাউজিং ওরিফিস এবং স্টেম অরিফিসের সম্মিলিত সীমাবদ্ধতাকে প্রতিফলিত করে, তাই যে কোনো একটি উপাদান পরিবর্তন করলে পরিমাপ করা হার পরিবর্তন হবে।
প্রশ্ন 3: একই ভালভ বিভিন্ন ফর্মুলেশন জুড়ে ব্যবহার করা যেতে পারে?
কখনও কখনও, কিন্তু পরীক্ষা ছাড়া সামঞ্জস্যতা অনুমান করা ঝুঁকিপূর্ণ। সান্দ্রতা, প্রপেলান্ট অনুপাত, এবং গ্যাসকেট উপকরণগুলির সাথে রাসায়নিক সামঞ্জস্য সবই সূত্রগুলির মধ্যে যথেষ্ট পার্থক্য হতে পারে যাতে একটি ভিন্ন স্টেম ওরিফিস বা গ্যাসকেট যৌগ প্রয়োজন হয়, এমনকি একই পণ্য বিভাগের মধ্যেও।
প্রশ্ন 4: ক্যান খালি হওয়ার সাথে সাথে স্প্রে কর্মক্ষমতা পরিবর্তন হয় কেন?
পণ্যটি ছাড়ার সাথে সাথে, অভ্যন্তরীণ চাপ ধীরে ধীরে হ্রাস পায়, যা প্রবাহের হার কমাতে পারে এবং স্প্রে প্যাটার্ন পরিবর্তন করতে পারে, বিশেষত ফর্মুলেশনগুলিতে যা পরমাণুকরণের জন্য প্রপেলান্ট বাষ্পের উপর খুব বেশি নির্ভর করে। এই কারণেই কাছাকাছি-খালি পরীক্ষা ভালভ বৈধতার একটি আদর্শ অংশ।
প্রশ্ন 5: একটি অ্যারোসল ভালভ ফুটো হতে পারে কি কারণে?
ফুটো প্রায়শই একটি জীর্ণ বা রাসায়নিকভাবে বেমানান গ্যাসকেট, একটি অনুপযুক্তভাবে উপবিষ্ট স্টেম, বা একটি কাপ ক্রিম্প যা ফিলিং করার সময় সঠিকভাবে সিল করা হয়নি এর কারণে ঘটে। বিকাশের সময় রাসায়নিক সামঞ্জস্যতা পরীক্ষা উল্লেখযোগ্যভাবে পণ্যের শেলফ লাইফের উপর এই ঝুঁকি হ্রাস করে৷